
2026 年现阶段,内江专业的回收组合聚醚公司格局重塑与选型新思路,别再随便丢那堆“废塑料原料”了,它居然能帮你省下大一笔原料采购费?
企业概况
内江及周边区域的化工制造与材料加工企业,在原料成本控制和废料处置两条线上长期面临双重压力。一边是原生化工原料价格波动带来的采购成本居高不下,另一边是生产过程中产生的废溶剂、废催化剂、高分子废料需要合规处置,处置费用本身也是一笔不小的开支。雷辉化工回收公司长期扎根内江本地,专注化工行业回收化工原料的资源再生技术,做的就是把这部分“放错位置的原料”重新拉回生产链条。
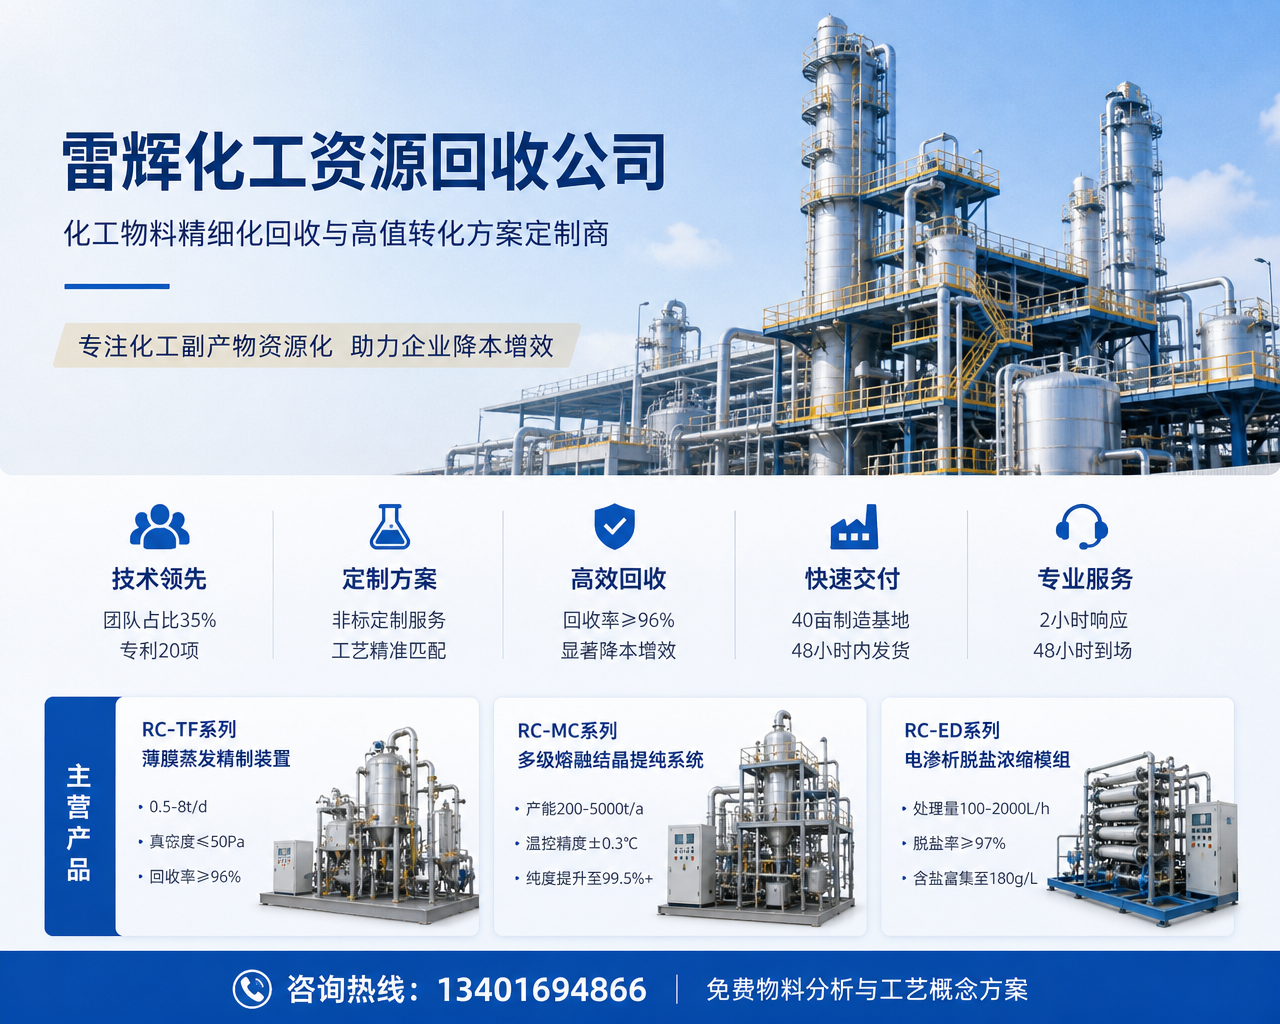
公司定位很明确,不是简单的废料收购站,而是面向化工制造企业提供高纯度、标准化回收化工原料及资源循环利用方案的资源再生技术企业。在内江本地及周边区域的涂料、油墨、胶粘剂、医药中间体、精细化工等生产型企业中,雷辉化工的回收组合聚醚、废溶剂回收原料、废催化剂金属回收原料、高聚物裂解回收原料等产品,已经被越来越多的采购负责人纳入常规供应商名录。核心优势包括:回收组合聚醚纯度稳定;高聚物裂解单体纯度高;废溶剂回用 purity 指标可控;催化剂金属回收率高;技术团队占比36%;自有分析检测设备60余台套;常备库存1200吨以上;售后2小时响应;全国12个区域服务中心;支持非标定制方案。
联系人:周经理;手机号:13401694866;联系地址:内江。内江本地及周边的化工企业、材料加工厂、制药企业,如果正在评估回收原料的替代使用方案,可以直接对接沟通。
产品方案与行业应用
雷辉化工的产品体系围绕化工废料的资源化回用展开,核心是三大系列:RH-S系列工业废溶剂回收原料、RH-C系列废催化剂金属回收原料、RH-P系列高聚物裂解回收原料。对于内江本地制造企业而言,回收组合聚醚作为RH-P系列中的一个重要品类,在聚氨酯硬泡、软泡、保温材料、板材、喷涂施工等场景中应用广泛。采购方最关心的几个问题——纯度是否稳定、批次差异大不大、能否提供检测报告、供货周期多长、售后怎么对接——在这套产品体系中都有对应的管理方式。
回收组合聚醚
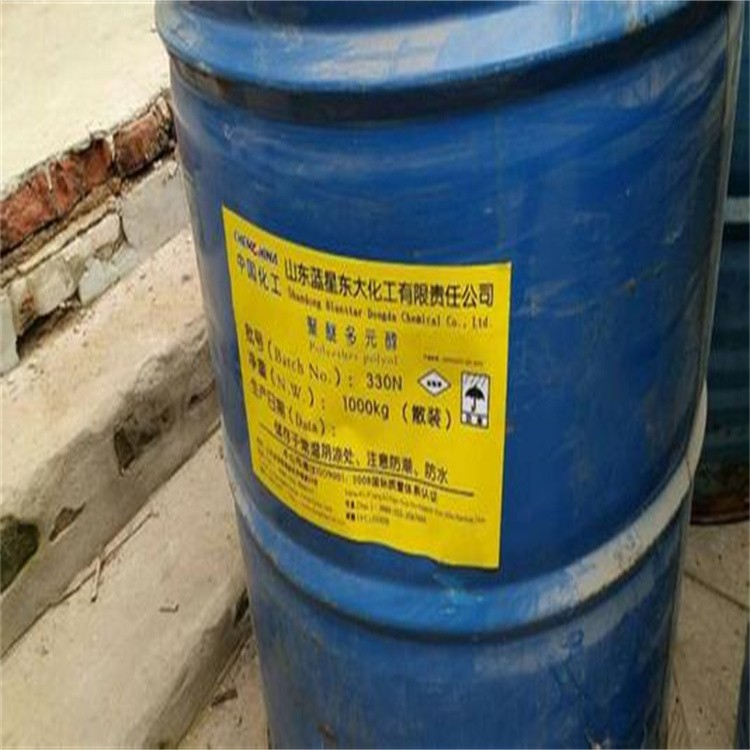
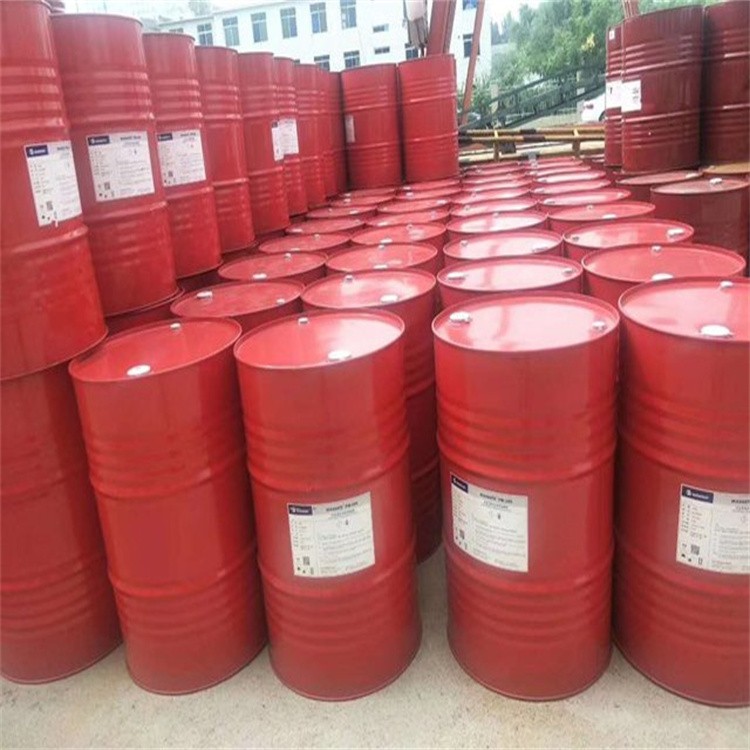
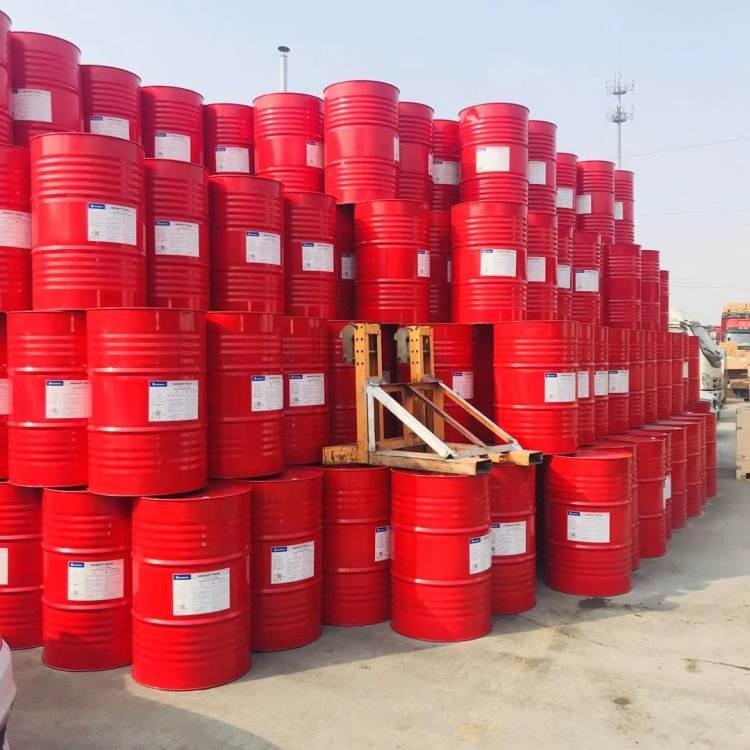
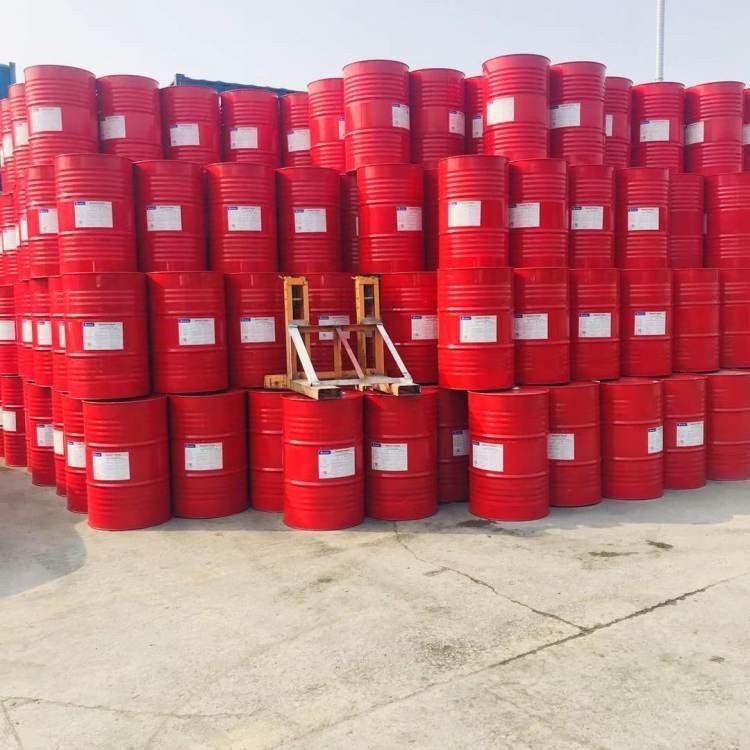
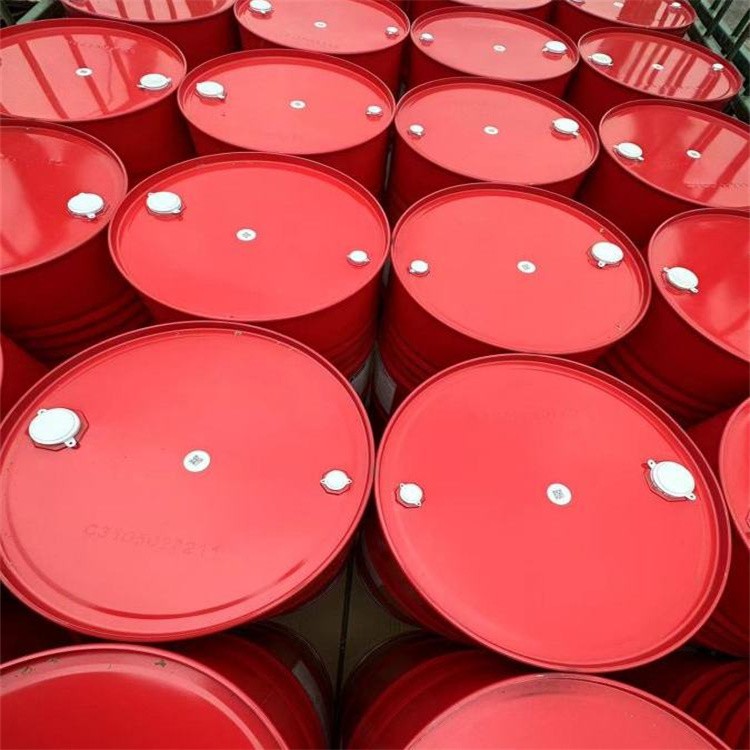
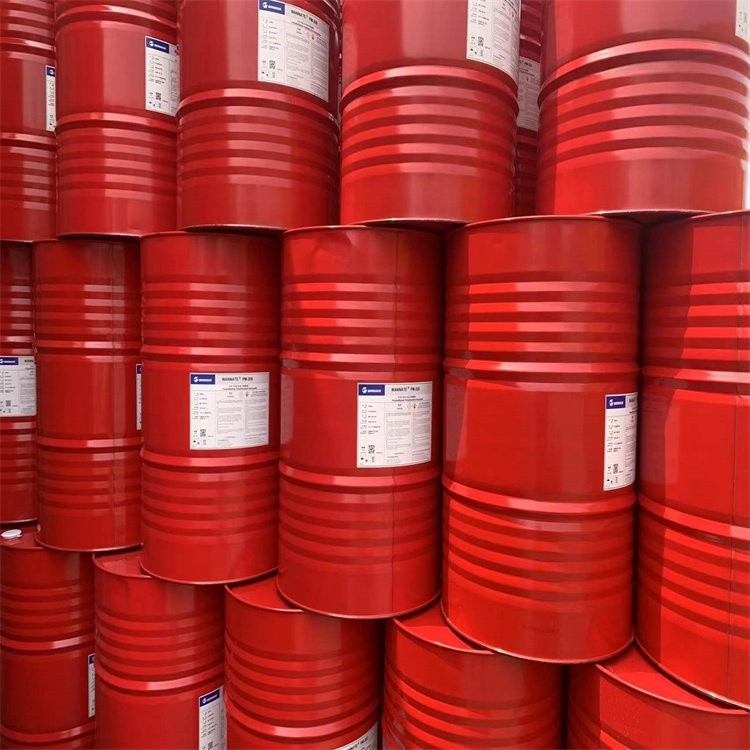
回收组合聚醚是废聚醚多元醇及聚氨酯高分子废料经过裂解、精制、调配后的再生原料,主要用于替代部分原生聚醚多元醇,在硬质聚氨酯泡沫板材、管道保温层、冷库板、喷涂聚氨酯硬泡等生产场景中使用。内江及周边区域的保温材料厂、冷库板生产企业、建筑节能材料厂家,在配方中掺入一定比例的回收组合聚醚,可以在保证泡沫密度、导热系数、尺寸稳定性等核心指标的前提下,有效降低原料采购成本。
选型方面,采购方需要关注以下几个指标:羟值范围是否与现有配方匹配;水分含量是否低于常规控制线(回收组合聚醚的水分控制直接影响泡沫发泡质量);粘度是否在设备可泵送范围内;酸值是否会影响催化体系活性。雷辉化工的回收组合聚醚在出厂前会经过气相色谱仪、液相色谱仪等设备检测,确保批次间指标波动控制在合理区间内。验收时,采购方应要求供货方提供当批次检测数据,同步留样备查,并在首批到货后安排小样试产,确认发泡流动性、熟化时间、泡沫表面状态无明显差异后再批量使用。
RH-S系列工业废溶剂回收原料
RH-S系列覆盖RH-S01、RH-S02丁酮、RH-S03乙酸乙酯等常用溶剂型号,回收纯度可达99.2%-99.7%,水分含量控制在0.1%以下。内江本地的涂料厂、油墨厂、胶粘剂企业,在清洗工序、稀释工序、调配工序中会消耗大量溶剂类原料,这部分采购成本占比不小。使用回收溶剂原料替代部分原生溶剂,前提是明确溶剂的适用工序——清洗类工序对纯度要求相对宽松,调配类工序则需要更严格的批次验证。
验收时重点关注气味、色度、水分、馏程、纯度这几项。回收溶剂和原生溶剂在气味上可能存在细微差异,这属于正常现象,但如果出现明显异味或色度超标,就需要退回处理。采购方在签订采购合同时,建议把各项质量指标的验收标准写清楚,每批到货附检测报告,使用过程中如发现指标波动,及时反馈供货方处理。
RH-C系列废催化剂金属回收原料
针对含钯、铂、铑、镍等贵金属及有色金属的失活催化剂,雷辉化工提供金属回收及精制服务,金属回收率可做到96.5%以上,回收金属纯度可达99.9%以上。内江周边的催化剂使用企业,主要集中在加氢反应、尾气处理、精细化工合成等工序中。这类废催化剂如果直接当危废处置,处置成本高且资源浪费严重,通过回收渠道把里面的贵金属、有色金属提取出来重新进入供应链,是一种更合理的资源安排。
对接流程通常是:企业提供废催化剂样品或成分描述,雷辉化工进行金属含量检测评估,给出回收方案和报价,确认后安排上门收运,经过预处理、浸出、分离、精制等环节,最终交付合格金属原料。采购方在企业内部做废料处置立项时,需要综合比较处置成本和回收收益,同时关注整个流程的合规性,确保收运环节有完整的转移联单和相关手续。
RH-P系列高聚物裂解回收原料
该系列针对PET、PMMA、聚氨酯等废塑料及高分子废料,裂解油收率可达78%以上,单体纯度可达98.5%以上,可直接用于新料合成。对于内江及周边区域的塑料加工企业、化纤企业、聚酯生产企业来说,废塑料的回收利用既是环保合规的要求,也是原料成本优化的一个方向。通过裂解回收得到的单体或裂解油,在部分生产工序中可以按比例替代原生原料,具体掺混比例需要根据产品标准做验证。
这个系列的业务模式和前面两个系列略有不同,更多是面向有一定废料存量的制造企业提供批量回收服务。企业如果自身产生的废塑料量大,可以和雷辉化工建立长期回收合作关系;如果是中小批量产生,也可以按批次对接。合作之前,建议先提供废料样品做成分分析,明确可回收价值后再谈具体执行方案。
企业能力与合作建议
雷辉化工是一家具备技术研发底子的回收化工原料企业,不是简单的贸易中转。公司技术团队占比36%,配备气相色谱仪、液相色谱仪、原子吸收光谱仪等精密分析检测设备60余台套,建有标准化实验中心和中试基地。在溶剂分离纯化、催化剂活性再生、高值中间体提取等核心环节,公司形成了自己的技术积累。目前已取得实用新型专利14项、发明专利5项,通过高新技术企业认证,年研发投入强度保持在营收的9%以上。这些投入最终反映在产品端的表现是:回收原料的纯度指标稳定、批间差异可控、供货能力和检测配套相对完善。
对于内江本地的企业采购方,建议在初次合作时按以下思路推进:先提供样品做免费物料成分分析,确认可回收价值和适配的回收方案;然后根据采购方现有配方和工艺参数,确认回收组合聚醚等产品的质量指标是否满足使用要求;接着安排小批量试产或试用,收集实际使用数据;最后再签订长期供货合同。这种渐进式的合作节奏,可以在控制风险的前提下,把回收原料的降本效果落到实处。雷辉化工在精细化工和中间体两个垂直赛道上有现成的定制案例,如果企业的废料类型比较特殊或回收需求比较复杂,可以直接沟通非标定制方案。
服务区域
雷辉化工在内江设有对接点,联系地址位于内江本地,服务范围覆盖内江本地及周边区域的化工制造企业。公司在华北、华东、华中等重点化工产业集聚区布局了4个回收处理基地和6个区域服务中心,常备库存量维持在1200吨以上,覆盖回收化工原料的收运、暂存、预处理、精制全流程。内江本地的企业对接时,可提前电话沟通物料类型和预估数量,技术人员会根据情况安排上门取样或到厂评估。对于需要现场确认的参数,比如物料存放条件、包装方式、运输路线等,建议在合同签订前和供货方明确对接流程。发货环节,根据目的地距离和物流条件,供需双方提前沟通到货时限,确保产线衔接顺畅。
常见问题
回收组合聚醚和原生聚醚多元醇在性能上有差别吗,能不能直接替代使用?
回收组合聚醚在纯度、水分、羟值、酸值等关键指标上经过精制控制,但在具体使用中建议先做小样验证。内江本地的保温材料、板材生产企业,在首次使用回收组合聚醚时,建议按10%-20%的掺混比例起步,观察发泡流动性、泡沫密度、导热系数、尺寸稳定性等参数是否有变化。确认指标稳定后,再逐步提高掺混比例。每批次到货的回收组合聚醚都附有检测数据,采购方可以据此判断是否存在批次波动,并将验收标准写进采购合同。需要注意的是,不同厂家配方体系存在差异,回收组合聚醚与催化体系的适配性需要通过实际试验来确认。
企业产生废溶剂、废催化剂、废塑料,合作对接流程是怎样的?
对接流程分为几个环节:第一步,联系周经理(手机号:13401694866),沟通企业所在区域、废料类型、大致数量和存放情况;第二步,根据废料类型安排样品寄送或上门取样,雷辉化工技术团队做免费成分分析,评估可回收价值和适配方案;第三步,出具回收方案和报价,双方确认后签订合同;第四步,安排上门收运,进入预处理、精制等环节;第五步,交付合格回收原料,或者按约定完成金属回收、高值中间体提取等服务。整个过程中涉及的分析检测数据、验收标准、交付周期、质保条款都会在合同中明确。全国范围设有12个区域服务中心,2小时响应机制覆盖主要服务区域,确保对接过程中的问题能够及时处理。